



 7 mins de lecture
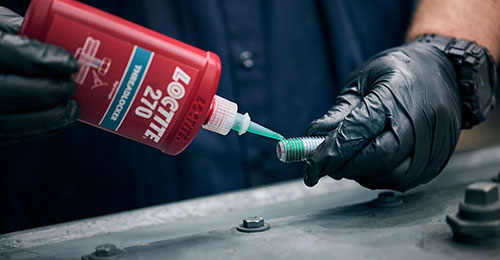
Les adhésifs industriels sont devenus incontournables dans de nombreux secteurs, de la maintenance automobile à l’aéronautique. Mais derrière leurs performances techniques se cachent des enjeux de prévention liés aux substances chimiques, aux conditions d’utilisation et à l’exposition des opérateurs. Comment concilier efficacité industrielle et sécurité au travail ?
Conseil de l’expert
Sabrina Panyasiri est Chef de Produits chez Henkel Technologies pour la France et le Benelux, en charge des gammes LOCTITE, TEROSON et BONDERITE. Elle contribue au développement et à la promotion de solutions innovantes répondant aux exigences de performance industrielle, de sécurité des opérateurs et de conformité réglementaire.
Quelles entreprises utilisent des adhésifs industriels, et dans quels secteurs et applications ?
Ce qui est fascinant dans notre métier, c’est que les adhésifs industriels sont présents dans pratiquement tous les secteurs. On travaille avec des industriels de la réparation et maintenance de véhicules (garages, carrosseries), de l’aéronautique, du ferroviaire, mais aussi avec des entreprises du médical, de la plomberie, de la marine ou encore du luxe. Les applications sont extrêmement variées : assemblage de pièces mécaniques, étanchéité de filetages, fixation de roulements, collage de composants avec des matériaux différents et nouveaux… Selon les besoins de l’application, les adhésifs peuvent compléter ou se substituer à des procédés d’assemblage traditionnels comme le vissage, le frettage ou le soudage, avec des bénéfices techniques souvent significatifs. C’est ça qui rend le sujet vraiment intéressant.

Quels sont les risques liés à l’utilisation des adhésifs ?
C’est un sujet que nous prenons très au sérieux chez Henkel. Certaines formulations peuvent contenir des substances classées CMR, c’est-à-dire cancérogènes, mutagènes ou reprotoxiques, avec des risques principalement cutanés, respiratoires et oculaires. Il y a également la question des PFAS, des substances per- et polyfluoroalkylées de plus en plus encadrées en raison de leur persistance dans l’environnement et de leur impact potentiel sur la santé.
Notre préoccupation est que de nombreux opérateurs peuvent être exposés de manière répétée sans toujours avoir pleinement conscience des risques associés aux produits qu’ils manipulent au quotidien. C’est pourquoi nous investissons fortement dans la formation et la sensibilisation à l’utilisation sûre des adhésifs.
En parallèle, nous travaillons en continu à l’amélioration de nos formulations afin de proposer des solutions toujours plus sûres sans compromis sur les performances. Nous avons notamment reformulé plusieurs produits pour supprimer des substances comme le xylène ou le cumène, tout en conservant les mêmes performances. Nous cherchons également à anticiper les évolutions réglementaires, avec par exemple la nouvelle formulation de la LOCTITE® 577 sans ingrédients PFAS, dont le passage en production est prévu cet été.
Quelles sont les mesures de prévention existantes ?
La prévention se construit à plusieurs niveaux et aucun ne suffit à lui seul. Au niveau réglementaire, le règlement CLP impose un étiquetage clair des dangers, tandis que le règlement REACH encadre l’utilisation des substances préoccupantes, avec une attention croissante portée aux PFAS et aux substances CMR.
Mais la réglementation seule ne suffit pas. Sur le terrain, la prévention passe par une bonne ventilation des postes de travail, le port d’EPI adaptés, gants nitrile, lunettes de
protection, masques équipés du filtre approprié selon le produit utilisé, et surtout par la formation des opérateurs. Savoir lire une Fiche de Données de Sécurité, comprendre les pictogrammes de danger et adopter les bons gestes sont des fondamentaux encore trop souvent négligés.
Chez Henkel, nous accompagnons nos clients bien au-delà de la fourniture de produits. Cet engagement commence en interne : nos équipes commerciales et techniques sont régulièrement formées aux enjeux réglementaires, aux risques chimiques et aux bonnes pratiques d’utilisation afin de pouvoir conseiller efficacement les utilisateurs sur le terrain. Nous proposons également des formations, des audits et un accompagnement dédié pour aider les entreprises à réduire les risques d’exposition et à renforcer la sécurité de leurs opérations. Enfin, grâce à notre offre de solutions d’assemblage totales, nous contribuons à automatiser certaines opérations d’application d’adhésifs, ce qui permet de limiter l’exposition des opérateurs tout en améliorant la qualité et la fiabilité des procédés.
Quelles sont les questions typiques de vos clients par rapport à vos produits ?
Les questions ont beaucoup évolué ces dernières années. Avant, les clients nous interrogeaient presque exclusivement sur les performances techniques : résistance, temps de polymérisation ou compatibilité avec les matériaux. Aujourd’hui, les premières questions portent davantage sur la composition des produits : contiennent-ils des substances CMR ? Des PFAS ? Quelle est leur empreinte carbone ? Sont-ils compatibles avec les objectifs RSE de l’entreprise ?
La question des équipements de protection revient également très souvent, car les industriels cherchent à améliorer la sécurité tout en simplifiant le travail des opérateurs. Mais ils ne veulent pas faire de compromis sur la productivité : l’enjeu est de disposer de solutions plus sûres et plus durables, tout en conservant le même niveau de rendement et de performance industrielle.
Chez Henkel, nous accueillons très positivement cette évolution, car elle est parfaitement alignée avec les efforts que nous menons depuis plusieurs années pour développer des solutions plus sûres, plus responsables et toujours aussi performantes.
Que sont vos produits LOCTITE sans pictogramme ni mention de danger ?
Le Label Free, c’est concrètement un produit qui ne porte aucun pictogramme de danger sur son étiquette. Pour un responsable HSE ou un responsable de production ou de maintenance, c’est immédiatement parlant : moins de contraintes de stockage, des FDS simplifiées, une formation opérateur beaucoup plus accessible. Les performances
techniques restent au coeur de nos exigences : nous cherchons systématiquement à offrir un niveau de performance équivalent, sans compromis sur l’efficacité.
Quels sont les produits LOCTITE reformulés et pour quelles applications sont-ils utilisés ?
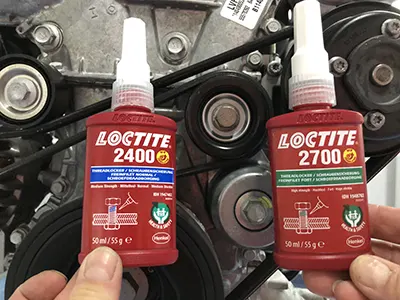
On a travaillé sur plusieurs familles de produits. Sur les anaérobies par exemple, le LOCTITE 243 et le 270 ont été reformulés pour supprimer le cumène qui avait été reclassifié CMR. C’est typiquement le genre de changement que nous cherchons à anticiper avant même qu’il ne devienne une obligation réglementaire. Par exemple, sur nos produits d’étanchéité filetée, nous supprimons progressivement certaines substances préoccupantes, comme le CHP, et nous développons également des formulations sans ingrédients PFAS ; c’est notamment le cas du LOCTITE® 577 comme mentionné avant. D’autres références, comme le LOCTITE® 55, ont déjà été reformulées dans cette logique. Ces exemples illustrent une démarche plus globale qui concerne également de nombreuses autres références.
Pourquoi choisir les produits reformulés LOCTITE ?
La première, c’est l’anticipation réglementaire. On ne réagit pas aux restrictions, on les devance. Sur les PFAS, Henkel s’est engagé à réduire activement leur présence dans nos formulations bien avant que la réglementation européenne ne nous y oblige, et cela, nos clients le ressentent concrètement dans l’accompagnement qu’on leur apporte.
La deuxième raison, c’est la sécurité des opérateurs, et ça c’est non négociable pour nous. C’est d’ailleurs pour cela que nous avons une forte présence sur le terrain, avec des équipes qui accompagnent et forment directement les utilisateurs aux bonnes pratiques et à l’utilisation de nos solutions.
Et la troisième, c’est la simplicité opérationnelle : moins de contraintes, moins de coûts cachés liés à la gestion des produits dangereux, et un argument fort vis-à-vis de leurs propres clients sur leur démarche RSE.
Comment accompagnez-vous vos clients ?
On ne se contente pas de fournir un produit : on accompagne nos clients dans l’atteinte de leurs objectifs industriels et RSE.
Concrètement, cela commence souvent par un audit des produits chimiques utilisés sur site, afin d’identifier les solutions qui peuvent être remplacées par des alternatives plus sûres, tout en conservant un niveau de performance équivalent.
Ensuite, nous travaillons main dans la main avec les équipes HSE et production ou maintenance sur la mise en oeuvre : formation des opérateurs, mise à jour des FDS, adaptation des process…
Enfin, il y a une dimension prospective essentielle pour nous. Nous informons nos clients en amont des évolutions réglementaires à venir — que ce soit sur les PFAS, les CMR ou d’autres substances sous surveillance — afin qu’ils puissent anticiper et ne jamais être pris de court.
Chez Henkel, nous considérons que notre rôle va bien au-delà de la fourniture de produits : nous nous inscrivons comme un véritable partenaire dans la durée.
Damien BART pour INFORISQUE
Partager :


Échangez avec vos pairs, partagez vos retours d’expérience, posez vos questions et développez votre réseau au sein de la plus grande communauté Santé & Sécurité au Travail de France.
Découvrir
Chaque semaine, recevez gratuitement « La Lettre du Risque », la newsletter d’Inforisque, avec une sélection d’actualités, de guides, de webinaires et d’événements pour enrichir votre veille en santé et sécurité au travail.
S'abonner